01
Алюминий и сварочные технологии
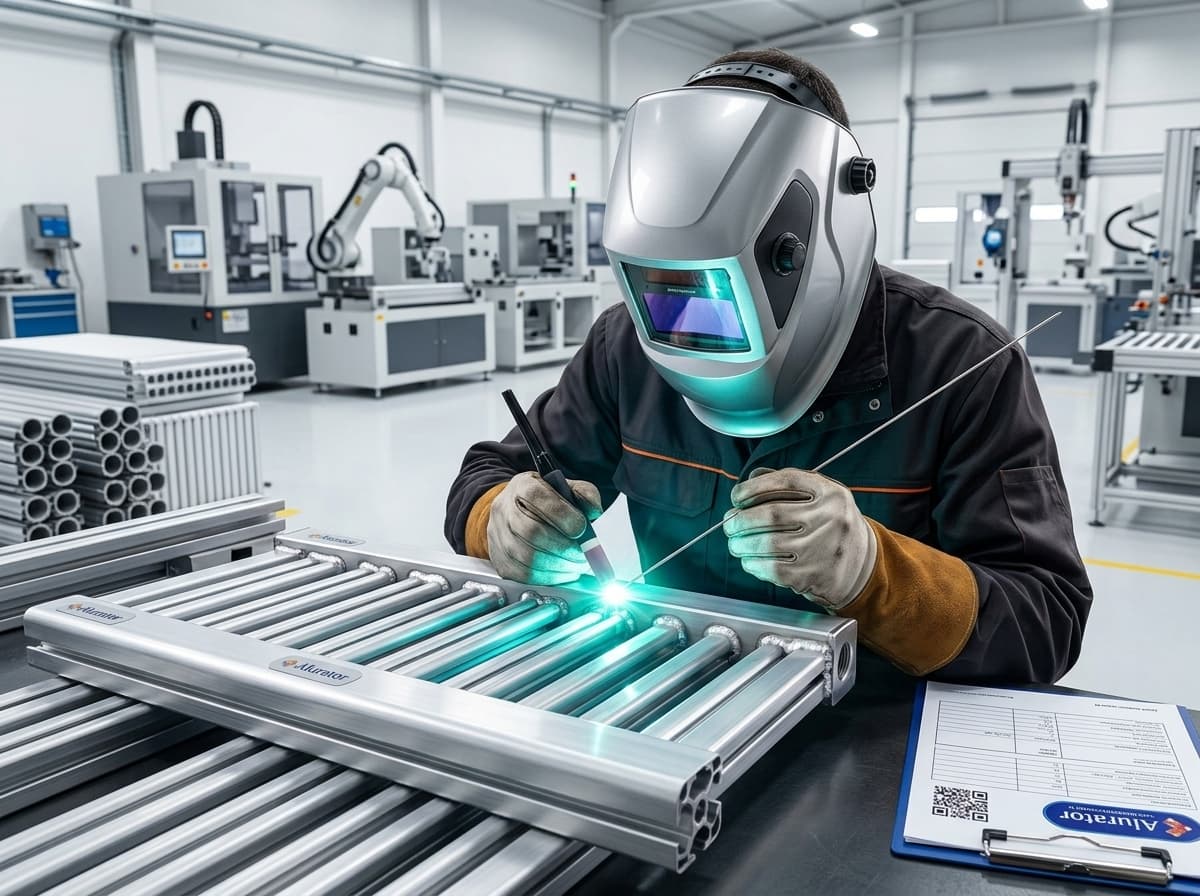
Герметичные сварные соединения водных каналов и формообразование в допусках дают лёгкую алюминиевую конструкцию с высокой теплопередачей. Качество сварки — основа долгосрочной герметичности.

Инженерное производство от сырья до отгрузки
Производственная инженерия
В Alurator качество алюминиевых радиаторов — не абзац политики, а производственная дисциплина на площадке: отбор сырья, технология сварки алюминия, подготовка поверхности, электростатическое порошковое покрытие и гидростатические испытания давлением на заводе в Малатье. На этой странице — технологии производства, контроль качества и стандарты испытаний.
От поступления сырья до отгрузки каждая партия проходит одни и те же контрольные точки: входной контроль, формообразование в допусках, герметичная сварка водяных каналов, подготовка перед окраской и проверка рабочего и испытательного давления. Цель — долговечные герметичные алюминиевые радиаторы с высокой теплопередачей для жилья, коммерции и проектов.
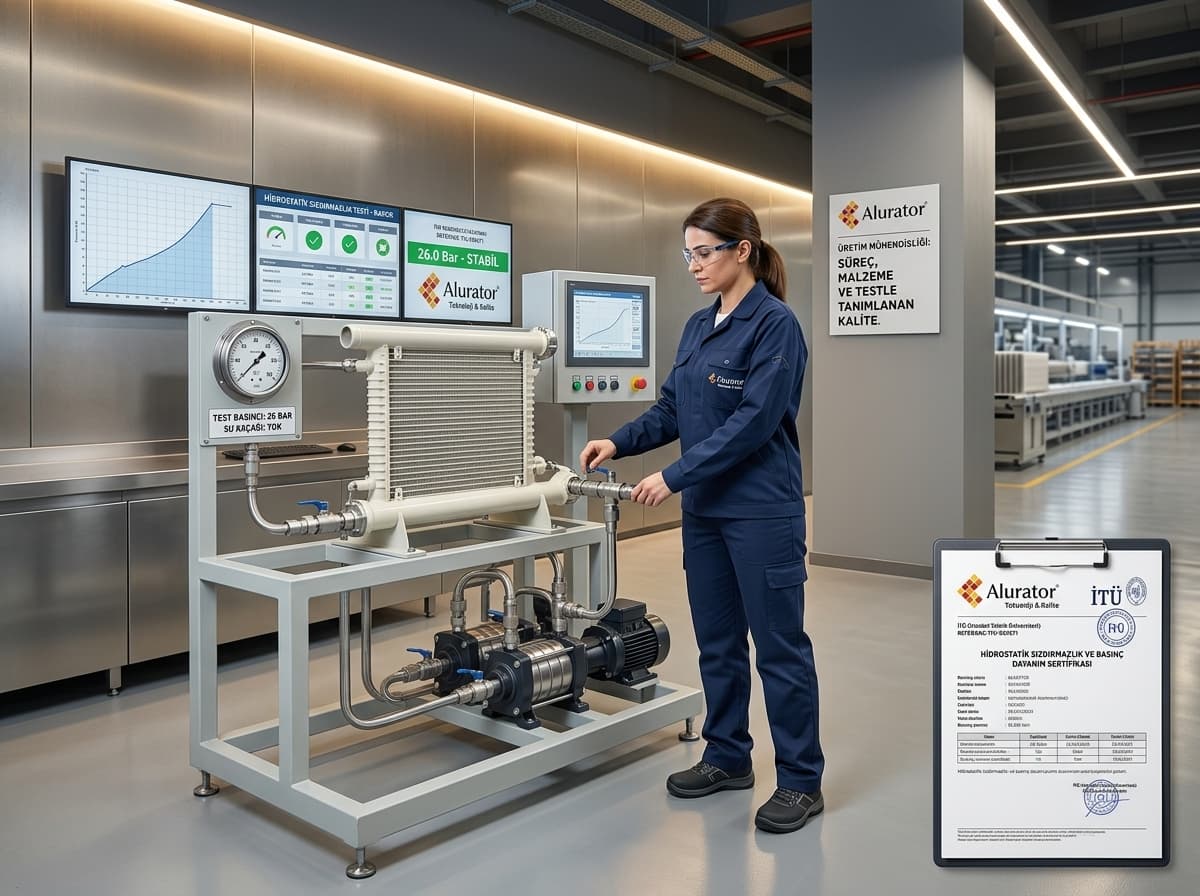
Изделия проверяются при рабочем давлении 10 бар и испытательном 13 бар. Наше давление 26 ATÜ по ссылке İTÜ — измеримый показатель инженерной надёжности. Размерный контроль, герметичность и качество поверхности применяются по партиям; документы испытаний и соответствия предоставляются по запросу.
Корпоративные принципы качества — на странице политики качества. Здесь фокус производства: сварная алюминиевая конструкция, целостность материалов, измеримые испытания и непрерывное улучшение — прозрачная модель качества производителя для дистрибьюторов, подрядчиков и проектных партнёров.
Alurator
Процесс, проверка материалов и измеримые испытания
26 ATÜ
Давление по ссылке İTÜ
10 bar
Рабочее давление
13 bar
Испытательное давление
5 000 + 1 000 m²
Завод в Малатье
Технологические опоры
Обработка алюминия, прочность под давлением и целостность материалов — каждое изделие проходит одну и ту же цепочку процессов.
01
Герметичные сварные соединения водных каналов и формообразование в допусках дают лёгкую алюминиевую конструкцию с высокой теплопередачей. Качество сварки — основа долгосрочной герметичности.
02
Изделия проверяются при рабочем давлении 10 бар и испытательном 13 бар. Наша ссылка İTÜ на 26 ATÜ — измеримый показатель инженерной надёжности.
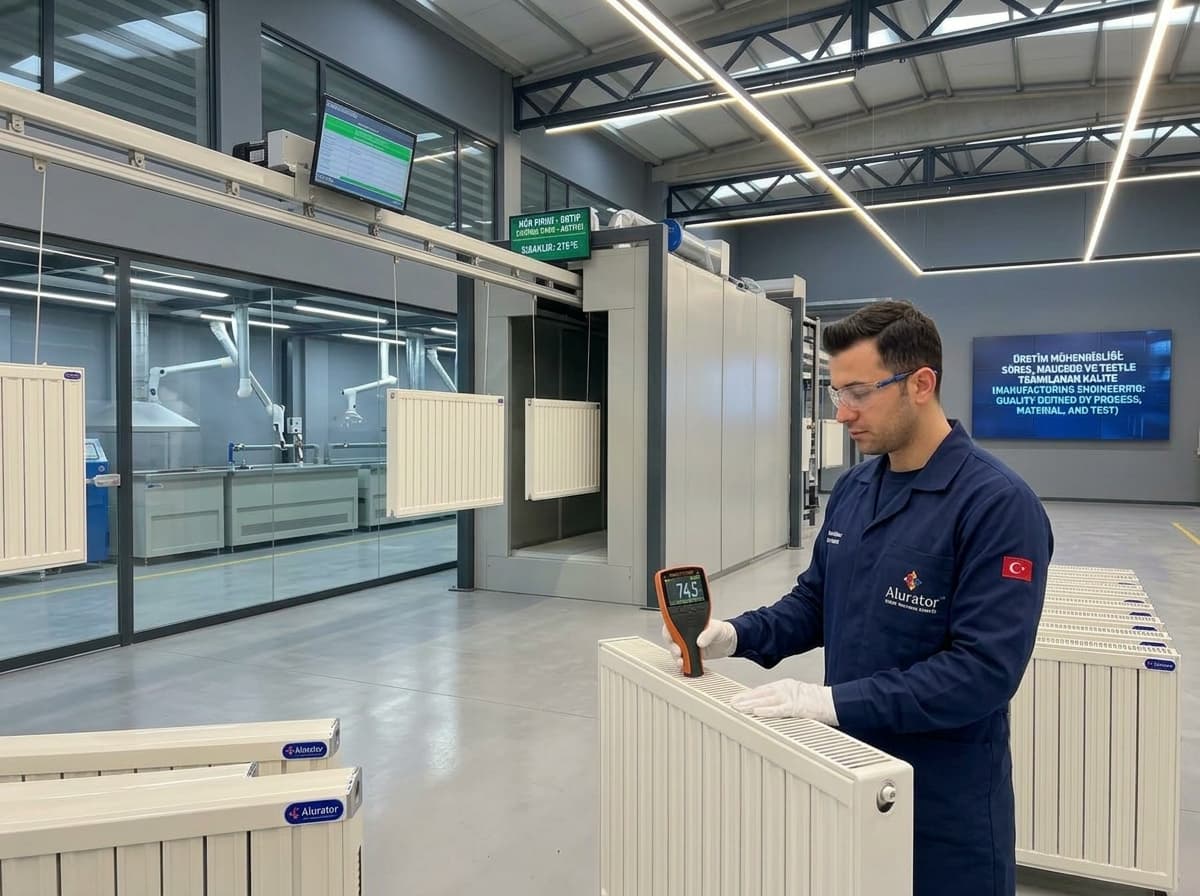
03
Подготовка перед покраской и электростатическое порошковое покрытие обеспечивают коррозионностойкий однородный финиш. Целостность материала отслеживается от входного контроля до отгрузки.
Шестиэтапная контролируемая линия: каждая партия проходит одни и те же контрольные точки.
01
Выбор алюминиевого сырья и входной контроль качества.
02
Производство и обработка в пределах проектных допусков.
03
Герметичная сварная структура водных каналов.
04
Подготовка перед покраской и электростатическое порошковое покрытие.
05
Проверка рабочего и испытательного давления.
06
Защитная упаковка и безопасная логистика.

Партионный контроль
Измеримые контрольные точки
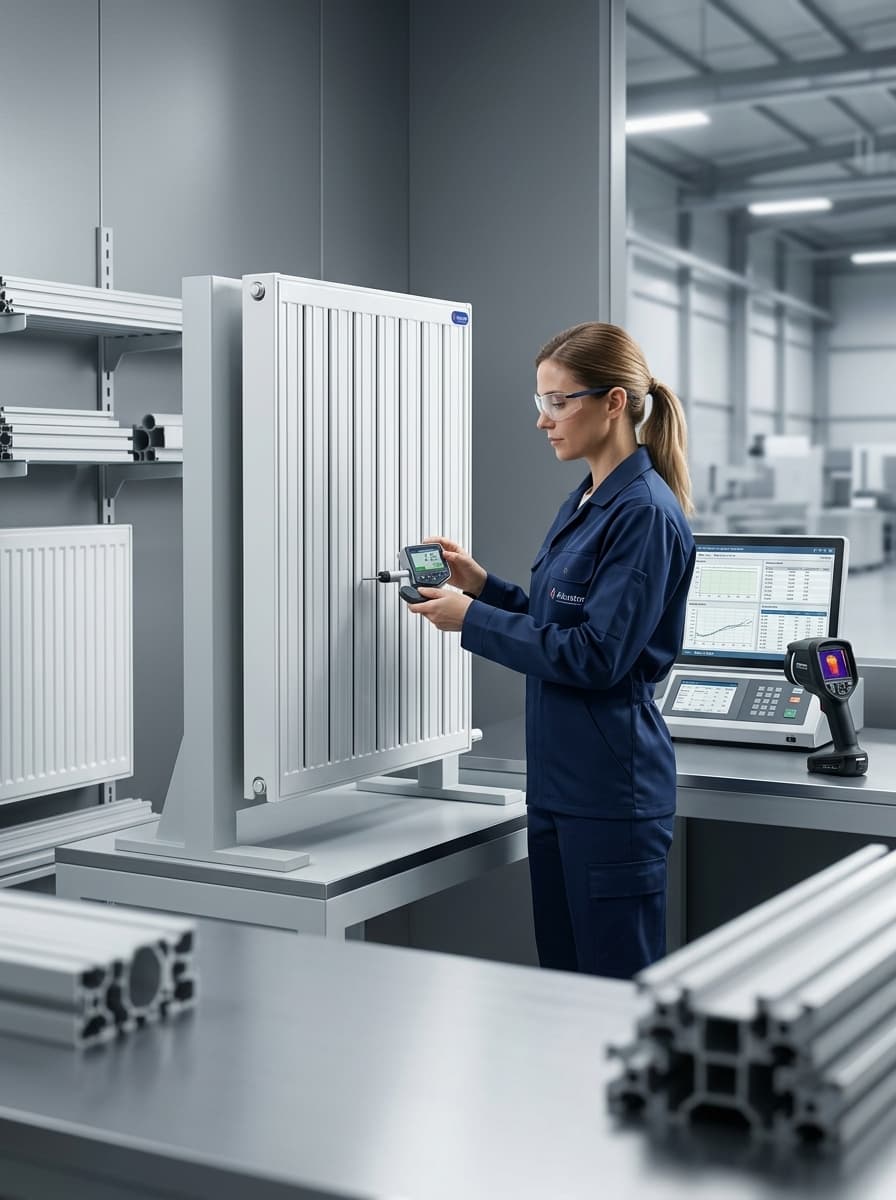
Для каждой партии проводятся размерный контроль, проверка герметичности и оценка качества поверхности. Сертификаты и протоколы испытаний предоставляются по запросу.
Размерный контроль
Проверка критических размеров и монтажных допусков.
Герметичность
Проверка утечек на сварных линиях под давлением.
Качество поверхности
Оценка однородности покрытия, адгезии и внешнего вида.
Документация
Предоставление протоколов испытаний и соответствия по запросу.
Мы подтверждаем соответствие производства и продукции ссылками CE, EN 442, ISO 9001, TSE и İTÜ. Предоставляем 10-летнюю гарантию производителя.
CE
CE Европейское соответствие
EN 442
Стандарт радиаторов EN 442
ISO 9001
ISO 9001 Менеджмент качества
TSE
Соответствие TSE
İTÜ
Испытательная ссылка İTÜ
10Y
Гарантия производителя 10 лет
Непрерывное улучшение: обратная связь процессов, полевой опыт и обновления стандартов возвращаются в линию — качество это цикл, а не финишная черта.
Запросите предложение по размерам, цвету и срокам поставки; каталог и контакты готовы.